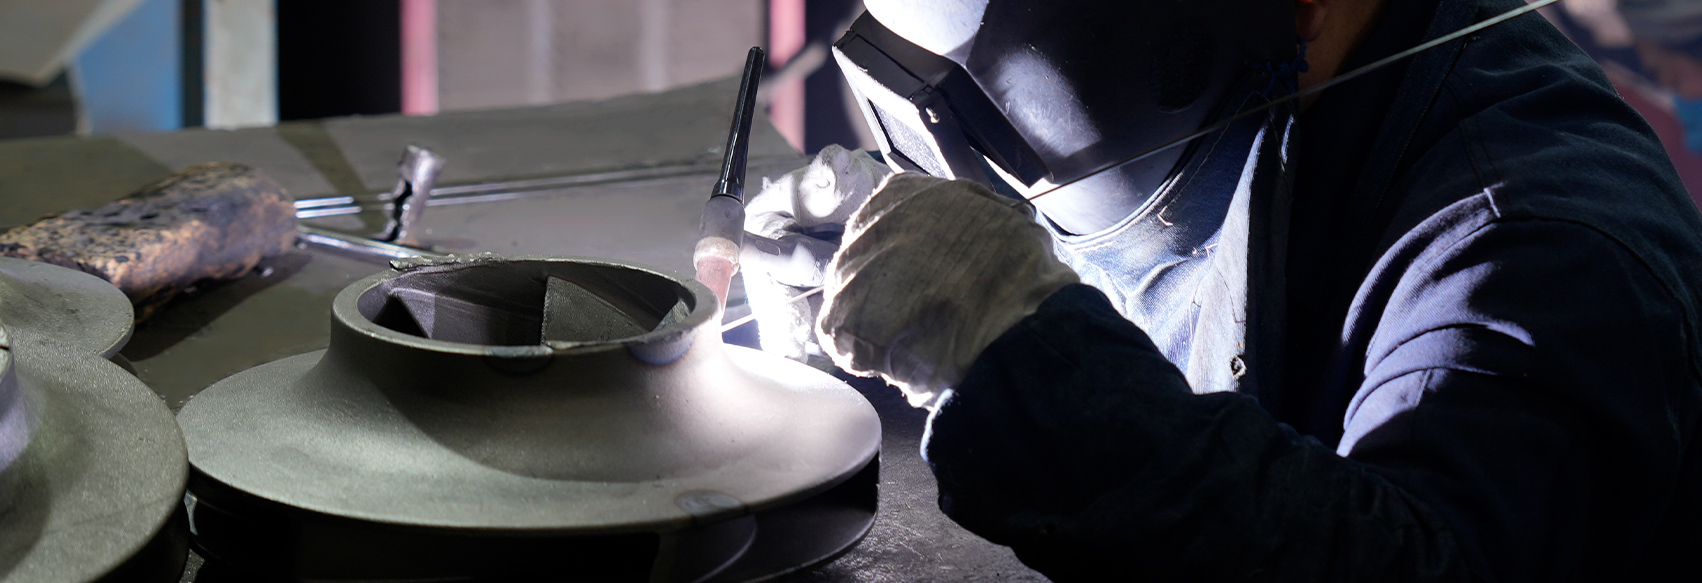
Støbt rustfrit stålrør repræsenterer en vital ingeniørløsning til at flytte højtemperatur-, højtryks- og stærkt korrosive væsker på tværs af kritiske industrielle systemer. Ved at danne rørprofilen direkte af smeltet metal ved hjælp af specialiserede centrifugal- eller statiske støbeprocesser, omgår støbningen de strukturelle retningsmæssige begrænsninger af svejste eller koldbearbejdede rør. Denne produktionsmetodologi opnår absolutte isotropiske mekaniske egenskaber, hvilket sikrer ensartet trykinddæmning, exceptionel modstand mod termisk træthed og overlegen strukturel integritet i ekstreme miljøer, hvor fejl ikke er en mulighed.
Støbningens metallurgi: Isotropisk styrke vs. retningsbestemte kornstrukturer
For at forstå den tekniske værdi af en støbt rustfrit stålrør , skal man analysere den mikroskopiske kornmatrix dannet under størkning. Standard smederør fremstilles ved at rulle en flad stålplade til en cylindrisk form og svejse sømmen eller ved mekanisk at gennembore en solid billet for at skabe et sømløst rør. Selvom disse mekaniske manipulationsprocesser er effektive, bibringer de en distinkt retningsbestemt kornstrøm langs deformationsaksen. Dette anisotrope strukturelle layout betyder, at materialet opfører sig anderledes, når det udsættes for kræfter parallelt med kornet versus kræfter vinkelret på det.
Casting ændrer fundamentalt dette paradigme. Når smeltet rustfrit stål hældes i en roterende matrice under centrifugalstøbning, størkner det under intenst retningsbestemt tryk fra ydervæggen indad. Dette skaber en isotrop krystallinsk struktur, hvilket betyder, at de mekaniske egenskaber - såsom trækstyrke, flydespænding og forlængelsesevne - er fuldstændig ensartede i alle retninger (radial, aksial og periferisk). For højtryksbehandlingslinjer forhindrer ensartet styrke lokal udbuling eller retningsbestemt brud, når det indre tryk stiger uventet.
Ydermere giver støbeprocessen mulighed for præcis korntilpasning gennem kontrollerede kølekurver. Industrielle støberier kan introducere specifikke legeringselementer som molybdæn, nikkel og krom i præcise volumetriske forhold uden at bekymre sig om de revne- eller hærdningsbegrænsninger, der begrænser smedefremstilling. Dette giver kemiske forarbejdningsanlæg rør, der er skræddersyet til at modstå meget aggressive syrer, saltlage og svingende kemiske sammensætninger uden for tidlig nedbrydning.
Sammenlignende analyse: Centrifugalstøbning, statisk støbning og smedede sømløse rør
Ingeniørkonstruktører skal omhyggeligt vurdere de produktionsmetoder, der bruges til at skabe industrielle rørnetværk. Hver metode påvirker vægtykkelsens konsistens, strukturel tæthed og langsigtet omkostningseffektivitet. De tre primære metoder, der anvendes til krævende miljøer, er centrifugalstøbning, statisk støbning og bearbejdet sømløs manipulation.
Centrifugalstøbning: Denne proces involverer at hælde flydende rustfrit stål i en hurtigt roterende form. Centrifugalkraften (ofte overstiger 60G til 100G) tvinger det tættere, rene metal udad mod formvæggene, mens lettere urenheder, oxider og gasser migrerer til den indre hule kerne, hvor de mekanisk bearbejdes væk. Dette giver en tæt, hulrumsfri rørvæg med enestående dimensionsnøjagtighed og ensartet vægtykkelse over lange strækninger.
Statisk støbning: Anvendes primært til komplekse geometrier, variable diametre eller integrerede flangeforbindelser, statisk støbning hælder smeltet metal i en stationær sand- eller keramisk form. Selvom den giver mulighed for uovertruffen designfleksibilitet, er den udelukkende afhængig af tyngdekraften til komprimering, hvilket betyder, at den kræver omhyggelig placering af stigrør og præcis termisk styring for at forhindre indre krympehulrum eller gasporøsitet.
Smidt sømløs: Fremstillet via hot-piercing og kontinuerlig ekstrudering, smedede sømløse rør kan prale af en fremragende overfladefinish og finkornet struktur. Det er dog begrænset til standard ydre diametre og kæmper med ultratykke vægge. Fremstilling af specialtilpassede rør med tunge vægge via ekstrudering kræver massive investeringer i værktøj, hvilket gør det økonomisk umuligt for specialiserede industrielle konfigurationer med lavt volumen.
| Ejendom / Feature | Centrifugerende støbt rør | Statisk støbt rør | Smedede sømløse rør |
| Strukturel integritet | Ultra-tæt; nul porøsitet på grund af centrifugalkomprimering | Variabel tæthed; kræver røntgenundersøgelse for hulrum | Høj tæthed; tilbøjelig til retningsbestemt rivning |
| Vægtykkelse alsidighed | Stort set ubegrænset; opnår nemt tunge vægprofiler | Meget fleksibel; passer til trinvægsvariationer | Begrænset af ekstruderingspressekapacitet og matricebegrænsninger |
| Geometrisk tilpasning | Begrænset til lige, ensartede cylindriske profiler | Maksimum; kan inkorporere bøjninger, albuer og flanger | Kun standard ligeløb; kræver separate beslag |
| Mekaniske egenskaber | Fuldstændig isotropisk (ensartet i alle dimensioner) | Isotropisk (kan udvise mindre korngrænsevariationer) | Anisotropisk (høj langsgående, lavere tværgående styrke) |
| Værktøjsgennemløbstid/omkostninger | Lav til moderat; genanvendelige cylindriske matricer | Moderat; kræver dedikerede mønstre til forme | Ekstremt høje opsætningsomkostninger for ikke-standard dimensionering |
Legeringsstrategier til sværindustrielle serviceforhold
Den primære fordel ved at anvende støbte rørløsninger i rustfrit stål er den lethed, hvormed metallurgiske formuleringer kan skræddersyes til at målrette specifikke nedbrydningsmekanismer. I modsætning til smedevaremøller, der kræver multi-ton produktionskørsler for at retfærdiggøre tilpasset kemi, opererer støbeovne i mindre partier. Denne smidighed gør det muligt for maskiningeniører at optimere den kemiske sammensætning for at bekæmpe lokal korrosion, højtemperaturoxidation eller krybedeformation.
Adskillige forskellige kvaliteter dominerer den højtydende støbeindustri, der hver bruger præcise metallurgiske forhold til at håndtere forskellige termodynamiske udfordringer:
- ■ Austenitiske støbte legeringer (f.eks. CF8M / CF3M): Disse støbte ækvivalenter af 316/316L rustfrit stål har 17 % til 21 % krom og 9 % til 13 % nikkel, forstærket med 2 % til 3 % molybdæn. Inkluderingen af molybdæn nedsætter dramatisk materialets sårbarhed over for grubetæring og sprækkekorrosion i vandmiljøer med højt chloridindhold, hvilket gør dem uundværlige til offshore-afsaltningsanlæg.
- ■ Duplex og Super Duplex støbte legeringer (f.eks. CE3MN): Med en afbalanceret, tofaset mikrostruktur af ca. 50 % ferrit og 50 % austenit, leverer dupleksstøbte rør næsten dobbelt så stor flydespænding som standard austenitiske rør. De demonstrerer ekstrem modstandsdygtighed over for spændingskorrosionsrevner (SCC) i hydrogensulfidrige miljøer, der almindeligvis findes i dybhavsolieudvinding.
- ■ Varmebestandige støbte legeringer (f.eks. HK40 / HP40): Formuleret med højt kulstofindhold (0,35% til 0,45%) sammen med forhøjet nikkel (20% til 35%) og krom (24% til 27%), er disse specialiserede støbte rør konstrueret til at fungere kontinuerligt ved temperaturer, der overstiger 1600°F (870°C). De modstår mikrostrukturel krybning og intern karburering inde i petrokemiske krakningsovne.
Økonomiske realiteter: Indkøbsomkostninger vs. livscyklusafkast af investering
Når man analyserer de skattemæssige aspekter af indkøb af industrielle rør, giver en sammenligning af aktiver udelukkende på forudgående kapitaludgifter (CAPEX) et ufuldstændigt finansielt billede. Tungvæggede rustfrit stålstøbte rør har en tydelig startprispræmie i forhold til standard langssvejsede rør. Men når man vurderer de samlede ejeromkostninger (TCO) på tværs af en typisk driftshorisont på 25- til 40 år, giver støbte aktiver ofte betydelige langsigtede besparelser.
Overvej et praktisk ingeniørscenarie inden for et højtryks kommunalt spildevandsbehandlingsanlæg, der håndterer ætsende slam. Langsvejsede rør har en subtil, mikroskopisk metallurgisk variation langs svejsesømmen. Over en femårig periode med kontinuerlig cykling koncentrerer kombinationen af pulserende hydrauliske tryk og sur kemi ofte spændingen ved denne søm, hvilket fører til lokaliseret spændingskorrosion. Reparation af en sprængt rørsektion kræver en nødstop, oprydningsprotokoller, specialiserede feltsvejseteknikere og omfattende ikke-destruktiv testning – der koster tusindvis af dollars i timen i driftstab.
Finansiel casestudiematrix: 10-årigt operationelt vindue
Nedenfor er en økonomisk fremskrivning, der sammenligner et centrifugalstøbt rustfrit stålrør med en diameter på 12 tommer med et standard svejset alternativ i en aggressiv industriel væskeanvendelse:
- Indledende indkøb og rigning: Det svejsede rørsystem har en basisomkostning på 45.000 USD, mens det centrifugalstøbte rørsystem koster 62.000 USD på grund af specialiserede støbeopsætninger og obligatorisk bearbejdning af indvendig boring.
- Ikke-destruktiv test (NDT) kadence: Svejste linier kræver hyppig ultralydsinspektion på tværs af svejsesømmene hver 24. måned for at scanne for spændingsudbredelse, i alt omkring $14.000 over ti år. Støbt rør, der har en isotrop matrix uden søm, kræver grundlæggende visuelle og farvegennemtrængende kontroller, der koster mindre end $3.500 over samme spændvidde.
- Uplanlagte nedetidshændelser: Historisk anlægssporing afslører et gennemsnit på 1,5 søm-relaterede pinhole-fejl pr. årti for svejsede linjer under cyklisk tryk. Hver fejl fremtvinger en 14-timers delvis facilitetafbrydelse, beregnet til et aktivtab på $32.000. Cast-infrastruktur udviser en historisk fejlrate nær nul under matchende forhold.
- Netto finansiel stilling: På trods af den 17.000 USD højere initial CAPEX sparer det støbte rustfri stålrør mere end 42.500 USD i vedligeholdelse, overensstemmelsestest og nedetidsbegrænsning, hvilket giver fuld kapitalafskrivning inden for de første fire års drift.
Kvalitetsverifikationsprotokoller og teststandarder
Fordi støbte rørprodukter i rustfrit stål rutinemæssigt placeres i alvorlige serviceoperationer, hvor indeslutningssvigt kan resultere i miljøfarer eller personalerisiko, skal fremstillingsoverholdelse overholde strenge internationale tekniske standarder. Organisationer som American Society for Testing and Materials (ASTM) og American Society of Mechanical Engineers (ASME) opretholder strenge sporings-, test- og valideringsmandater.
Kernestandarden for centrifugalstøbt austenitisk rustfrit stålrør til højtemperatur- og korrosiv service er ASTM A451. Denne standard skitserer strenge grænser for kemisk sammensætningstolerancer, varmebehandlingskrav og mekaniske testprofiler. Alle støbegods skal undergå udglødning i fuld opløsning - opvarmning af det støbte rør til temperaturer over 1900°F (1040°C) efterfulgt af en hurtig afkøling med vand - for at genopløse eventuelle chromcarbider, der udfældes under den første størkning, og derved genoprette den krystallinske matrix maksimale korrosionsbestandighed.
Ud over kemisk verifikation skal støberier udføre multi-tier non-destructive test (NDT) for at sikre, at de indvendige vægge er fri for underjordiske anomalier. Hydrostatisk trykprøvning anvendes universelt og tvinger vand ind i det forseglede rør ved 1,5 gange det maksimale nominelle designtryk for at verificere absolut indeslutning. For maksimale sikkerhedsmiljøer, såsom kernekraftkølekredsløb eller højtryksgasbehandling, implementeres volumetriske inspektioner som radiografi (røntgentest) eller avanceret fase-array ultralydstest (PAUT) for at kortlægge den interne struktur, hvilket garanterer fuldstændigt fravær af mikroporøsitet, tårer eller tæthedsvariationer.
Referencer
• ASTM International. ASTM A451/A451M - Standardspecifikation for centrifugalstøbt austenitisk stålrør til højtemperaturservice . West Conshohocken, PA.
• American Society of Mechanical Engineers (ASME). ASME B31.3 - Procesrørkode for applikationer med svære industrielle væsker . New York, NY.
• Journal of Materials Engineering and Performance. Mikrostrukturel udvikling og mekanisk isotropi af centrifugalstøbte rustfri stållegeringer .