Et strålende rør, der kryber efter én kampagne, en ovnrulle, der sprænger før den planlagte nedlukning, en vaskrulle, der går i huler inden for måneder efter idriftsættelse - den første mistænkte er næsten altid materialekvaliteten. I praksis deler casting-processen ofte skylden. Centrifugalstøbt rør giver en tættere, renere og mere koncentrisk struktur end statisk støbning, og for mange højlegerede sammensætninger er det en mere praktisk vej end smedning. Den virkelige udfordring er at matche legeringen, de dimensionelle tolerancer og leverandørens kvalitetskontrol til den faktiske service. Denne vejledning forklarer, hvad centrifugalstøbt rør er, hvorfor det foretrækkes til strålerør, ovnruller, korrosionsmuffer og slidforinger, og hvordan man bekræfter, at et støberi kan levere det, som din tegning kræver.
Hvad er centrifugalstøbt rør?
Centrifugalstøbning danner en cylindrisk del ved at hælde smeltet metal i en form, der roterer omkring sin egen akse. I en vandret maskine drejer formen rundt om en vandret akse; i en lodret maskine, omkring en lodret. Centrifugalfeltet, som når flere titus gange tyngdekraften, tvinger det flydende metal mod formvæggen, hvor det størkner retningsbestemt fra ydersiden og indad.
Denne retningsbestemte størkning er den definerende karakteristik af processen. Der er ingen central stigerør til at kompensere for krympning, så centerlinjeporøsiteten, der er almindelig i statiske støbegods, er stort set fraværende. Ydervæggen bliver tæt og finkornet. Samtidig føres slagger, slagg og lettere indeslutninger mod boringen, hvor de bliver i et lag, der skal fjernes ved bearbejdning. Et centrifugalstøbt rør er derfor ikke et færdigt rør i støbt tilstand; det bliver en efter boring, drejning og i de fleste tilfælde varmebehandling.
Hvorfor centrifugalstøbning er den rigtige proces for rør og ruller
For en cylindrisk komponent kommer indkøbsbeslutningen normalt ned til statisk sandstøbning, centrifugalstøbning eller smedet og valset rør. Tabellen nedenfor opsummerer de praktiske forskelle.
Sammenligning af rørformningsprocesser for varmebestandige, korrosionsbestandige og slidbestandige legeringer | Processkarakteristik | Statisk sandstøbning | Centrifugalstøbning | Smedet og rullet rør |
| Tæthed og mikrostruktur | Grove korn, risiko for svind og mikroporøsitet | Tæt, retningsbestemt størknet, lav porøsitet | Smedede, fuldt tætte |
| Legeringsfleksibilitet | Høj | Høj, including low-workability heat-resistant grades | Begrænset til formbare kvaliteter |
| Koncentricitet | Afhænger af form- og kernesamling | God efter borebearbejdning | Fremragende |
| Indvendig overfladekvalitet | Støbt, trænger til rengøring | Maskinbearbejdet boring er standard | Glat, bearbejdet eller koldttrukket |
| Værktøjs- og batchomkostninger | Lave mugomkostninger, højere risiko for afvisning | Moderat værktøj, effektivt til produktionsbatcher | Høj tooling cost, large minimum orders |
Statisk støbning forbliver nyttig til komplekse geometrier og små mængder, men dens indre soliditet kan ikke matche en centrifugalstruktur under langvarig høj temperatur eller termisk cyklus. Smedede sømløse rør tilbyder en fuldsmedet struktur, men mange austenitiske varmebestandige kvaliteter er svære eller umulige at smede. Legeringsfamilien, der dominerer ovnrør - GX40CrNiSi25-20, GX40NiCrSiNb35-26, GNiCr28W og HP-type 26Cr35Ni - er præcis dér, hvor centrifugalstøbning tjener sin plads: Støberi-fleksibilitet tæt på mekanisk integritet med kemisk integritet.
Valg af legering: Match karakteren med servicen
Centrifugalstøbning styrer, hvor godt det valgte materiale præsterer; det erstatter ikke materialet. Valget begynder med driftstemperatur, procesatmosfære, kemiske medier og slidtilstand.
Almindelige centrifugalstøbte rørlegeringer og deres typiske driftsforhold | Legeringskvalitet | Typisk service | Repræsentative komponenter |
| 1.4848 (GX40CrNiSi25-20) | Oxiderende atmosfærer, kontinuerlig drift til ca. 1050°C | Strålende rør, ovnruller, bakker og inventar |
| 1.4852 (GX40NiCrSiNb35-26) | Højer creep loads, about 1100°C; niobium stabilizes carbides | Varmerør, W-formede strålerør, ovnbundsruller |
| 2,4879 (GNiCr28W) | Alvorlig termisk og mekanisk belastning; wolfram styrker matrixen | Varmevekslerrør, ovnruller, skruetransportører |
| HP-type 26Cr35Ni | Reform- og pyrolyseovne; karbureringsmodstand over 1000°C | Reformerrør, ethylenkrakningsrør |
| 316L (CF3M) | Ætsende kemiske medier; lavt kulstofindhold forbedrer svejsbarheden | Korrosionsbestandige ærmer og indsatser |
| 2205 duplex (CD3MN) | Kloridbærende medier, modstandsdygtighed over for spændingskorrosion; højere styrke end 316L | Kemiske proceshylstre, trykgrænsende dele |
| 440C-type | Høj hardness, abrasive wear | Slibemølle liners, glidende overflader |
| GX280 (KMTBCr26) | Alvorlig slid med stød; 26% Cr hvidt jern | Bær skaller, mølleforinger, dæksler til mineudstyr |
Udvælgelsesfejl kommer normalt fra overspecificering i den lave ende eller underspecificering i den høje ende. Et 1.4848 rør er økonomisk op til dets temperaturloft; derudover giver niobiumbærende 1.4852 mærkbart bedre krybeliv. I forbindelse med karbureringsreformer er legeringer af HP-typen det sædvanlige svar. Med hensyn til korrosion er det praktiske spørgsmål, om mediet indeholder chlorider: 316L håndterer almindelige syrer godt, men duplex 2205 modstår kloridgruber og spændingskorrosionsrevner langt bedre og giver højere modstandsstyrke. I slidservice afhænger valget af karbidtype, hårdhed og slagtolerance, ikke af varmebestandighed alene.
Dimensionsevne og bearbejdningsgodtgørelse
Kemi sætter materialets potentiale; dimensioner afgør, om den kan monteres. To tal betyder noget på forespørgselsstadiet: Støberiets diameterområde og dets maksimale længde. En kvalificeret leverandør af centrifugalstøbegods bør dække ydre diametre fra ca. 50 mm til 1000 mm, med støbte længder op til 4000 mm i højlegeret materiale.
Fordi det indeslutningsrige indre lag skal bores væk, er et centrifugalstøbt rør altid specificeret med en boring større end den endelige indvendige diameter. Samme logik gælder, når den støbte ydre overflade skal fjernes. En uerfaren leverandør kan citere en mindre bearbejdningstillæg for at vinde ordren, hvilket efterlader uverificerede områder i boringen. Et pålideligt støberi vil angive minimum radialgodtgørelse, bearbejde røret på sit eget værksted og kontrollere vægtykkelsen efter boring.
Det sikreste arrangement er at købe et færdigt rør frem for et støbt emne. Leverandøren skal kunne vende ydersiden, bore indersiden, vende mod enderne og inspicere resultatet med kalibreret dimensionsudstyr. Når støbning og bearbejdning sidder under ét tag, forbliver toleranceansvaret ét sted.
Kvalitetskontroltrin, der betyder noget
Et materialecertifikat beviser kun sammensætningen af smelten, ikke kvaliteten af røret. Kontrollen nedenfor adskiller en pålidelig leverandør fra en generel jobbutik:
- Verifikation af kemisk sammensætning: et direkte aflæsende spektrometer til smelten og et håndholdt spektrometer til stykke-for-stykke positiv materialeidentifikation.
- Metallografisk undersøgelse: en prøve fra rørvæggen, der bekræfter den forventede kornstruktur, carbidfordeling og fraværet af overdreven mikroporøsitet.
- Dimensionel inspektion: vægtykkelsesmåling langs længden, plus verifikation af rethed, urundhed og boringskoncentricitet. Store diametre drager fordel af tredimensionel scanning.
- Optegnelser om varmebehandling: centrifugalstøbte komponenter leveres normalt efter opløsningsudglødning eller spændingsaflastning. Anmod om det faktiske tid-temperaturdiagram.
Hvis røret skal svejses ind i en ovnspiral, så spørg om kantforberedelse, rodrenshed og svejseprocedurekvalifikation. Ved varmebestandig og trykrelateret drift bliver en lille defekt ved boringsoverfladen hurtigt et revneinitieringssted under termisk cykling.
Sådan kvalificerer du en leverandør af centrifugalstøbt rør
Start med referencer. Spørg hvilke ovnbyggere, galvaniseringslinjer, stålværker eller petrokemiske firmaer støberiet har leveret. Svaret fortæller dig mere end en brochure.
- Hvilken rotationshastighed, formbelægning og hældetemperatur er justeret til din valgte diameter og legering?
- Hvad er den årlige støbekapacitet? En kapacitet på flere tusinde tons om året understøtter ensartet batchforsyning og inspektion under processen.
- Driver støberiet egne varmebehandlingsovne og et maskinværksted? Leverandører, der kun er støbt, kæmper med ligehed og koncentricitet, efter at dele er flyttet til en ekstern butik.
- Hvilken inspektionshardware er in-house? Direkte aflæsning og håndholdte spektrometre, metallografisk analyse og tredimensionel scanning er udgangspunktet.
- Hvordan håndteres afslag? Svaret skal indeholde en dokumenteret afvigelsesprocedure.
Hvert svar bør komme med beviser: rotationshastighedsregistreringer, varmebehandlingsdiagrammer, inspektionsrapporter og data om manglende overensstemmelse. For internationale købere tæller logistik også. Et støberi med nem adgang til en international lufthavn, jernbaneforbindelser og havnefaciliteter forkorter gennemløbstider, og en etableret eksportrekord i Europa, Sydamerika eller Japan viser, at grænseoverskridende dokumentation og emballeringskrav allerede er styret.
Centrifugalstøbt rør er standardteknisk svar, når en cylindrisk komponent skal overleve høje temperaturer, korrosive medier eller slibende forhold. Processen fjerner porøsitetsrisikoen ved statisk støbning og udvider legeringsvalg ud over, hvad smedning kan producere økonomisk. Men fordelen viser sig kun, når tre betingelser er opfyldt: legeringen matcher servicekonvolutten, bearbejdningsgodtgørelsen efterlader en ren boring, og leverandøren verificerer sammensætning, struktur og dimensioner med korrekt udstyr.
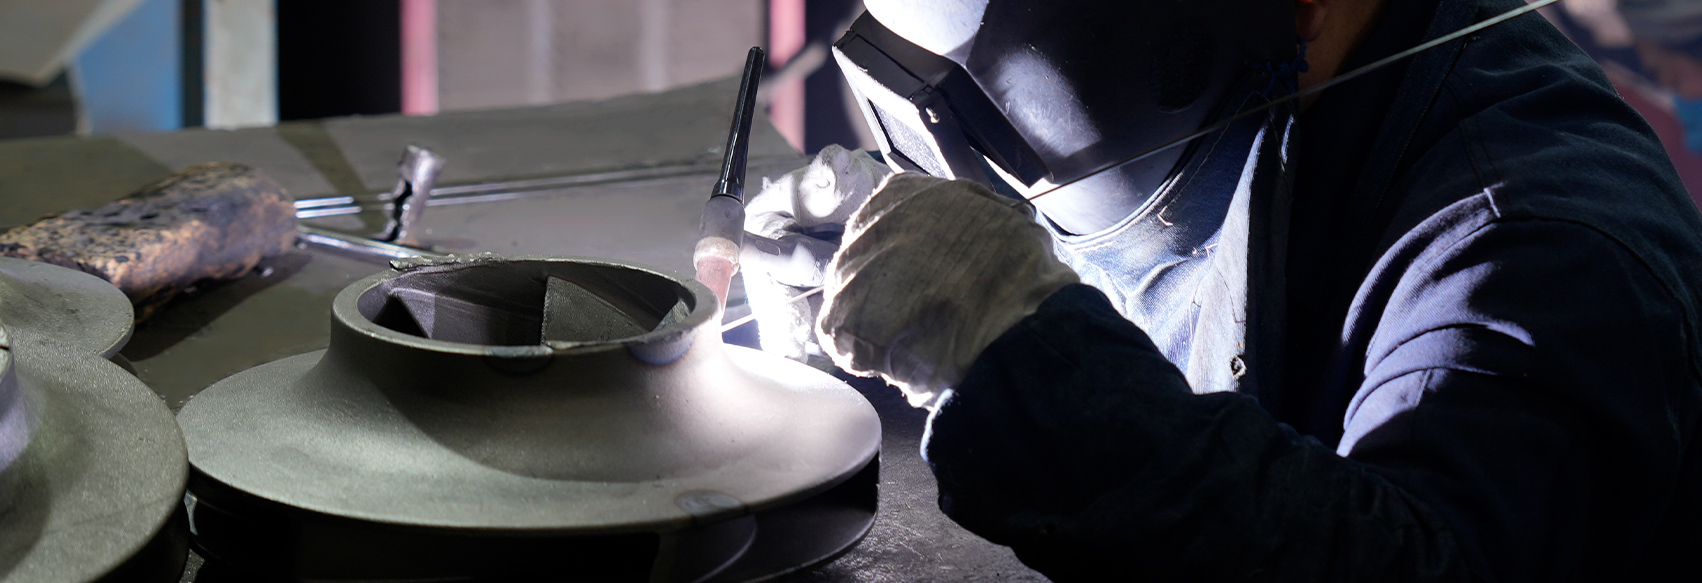
På vores støberi i Wuxi, Kina, producerer centrifugalstøbelinjer højlegerede rør fra 50 mm til 1000 mm i ydre diameter, op til 4000 mm i længden, med varmebehandling og mekanisk efterbehandling udført internt. Hvis dit næste strålerør, ovnrulle, vaskvalse eller slidmanchet afhænger af et pålideligt centrifugalstøbt rør, så start med en tegning og en servicebeskrivelse. Legeringen er et spørgsmål om beregning; proceskontrol er et spørgsmål om bevis.