En udskiftningsordre for en pumpemanchet begynder normalt med et spørgsmål: den forrige del mislykkedes ved at grube tæt på flangen efter atten måneder, og fabriksingeniøren ønsker en støbning, der vil vare indtil den næste store vending. Korrosionsbestandige støbegods bedømmes sjældent ud fra trækstyrke alene. I kemiske, varmebehandlings- og stålforarbejdningsanlæg er de afgørende faktorer legeringssammensætning, støbeproces, varmebehandling og intern soliditet. Denne artikel forklarer, hvordan disse faktorer virker sammen, hvordan man sammenligner karakterer, og hvad man skal verificere, før en støbning tages i brug.
Hvad er en korrosionsbestandig støbning?
En korrosionsbestandig støbning er en metalkomponent, der er formet ved at hælde smeltet legering i en form og derefter konstrueret til at modstå det kemiske angreb, der forventes i dets servicemiljø: grubetæring, sprækkekorrosion, spændingskorrosionsrevner eller højtemperaturoxidation. De materialefamilier, der oftest anvendes i industrielle støbegods, er:
- Austenitisk rustfrit stål såsom 316L (CF3M støbekvalitet), med god all-round modstandsdygtighed over for mange syrer og kloridholdige medier ved moderate temperaturer.
- Duplex rustfrit stål såsom 2205 (CD3MN støbekvalitet), der kombinerer højere styrke med bedre modstand mod kloridspændingskorrosionsrevner end almindelige austenitiske kvaliteter.
- Nikkel-chrom-legeringer såsom HP-type 26Cr35Ni, valgt når komponenten står over for både højtemperatur- og korrosive procesatmosfærer.
En støbning er ikke en smededel med en anden form. Under størkning udvikler støbte legeringer en grovere kornstruktur, kan udskilles på dendritniveau og kan indeholde mikrokrympning, når fodringssystemet er dårligt. Alle tre funktioner påvirker korrosionsbestandigheden. To støbegods med samme nominelle karakter kan derfor præstere meget forskelligt afhængigt af hvilket støberi, der har produceret dem.
Korrosionsmekanismer, der bestemmer karaktervalg
Inden du vælger en karakter, skal du identificere, hvilken fejlmekanisme der er mest sandsynlig. Fire dominerer i industrielt korrosionsbestandigt støbegods:
- Pitting og sprækkekorrosion: lokaliseret angreb, normalt drevet af klorider og accelereret i stillestående områder, under pakninger eller under aflejringer.
- Spændingskorrosionsrevner: trækspænding kombineret med et specifikt miljø, såsom varme klorider eller kaustiske opløsninger; det giver ofte pludselige, uventede brud.
- Intergranulær korrosion: angreb langs korngrænser, typisk forårsaget af chromcarbidudfældning, når legeringen bliver sensibiliseret under støbning, svejsning eller langsom afkøling.
- Ensartet korrosion: jævnt tykkelsestab over overfladen; enklere at forudsige, men det dikterer stadig den nødvendige vægtykkelse og levetid.
Tabellen nedenfor forbinder disse mekanismer med den sædvanlige legeringsrespons.
Almindelige korrosionsmekanismer og den typiske legeringsrespons, der bruges til at modvirke dem. | Mekanisme | Typisk miljø | Legeringsretning |
| Pitting og sprækkekorrosion | Kloridrige væsker, havvand, oxiderende kloridblegemiddel | Højere chrom, molybdæn og nitrogen; duplex kvaliteter såsom 2205 (CD3MN) overgår 316L i de fleste kloridtjenester |
| Spændingskorrosionsrevner | Varme klorider, kaustiske opløsninger, sur gas | Duplex rustfri eller høj-nikkel austenitiske kvaliteter; også reducere overfladetrækspænding |
| Intergranulær korrosion | Svejste eller sensibiliserede sektioner udsat for syre | Kulstoffattige kvaliteter såsom CF3M eller opløsningsudglødning efter svejsning |
| Ensartet korrosion | Stærke syrer, strømme med lav pH | Højere samlet legeringsindhold; nikkel-baserede legeringer i alvorlige tilfælde |
Valg af legering: Start med PREN, og kig derefter dybere
Pitting Resistance Equivalent Number (PREN) er et standard screeningsværktøj til chloridgrubermodstand: PREN = %Cr 3,3 x %Mo 16 x %N. Den rangerer austenitiske og duplex-kvaliteter hurtigt. Søjlerne nedenfor viser omtrentlige værdier for almindelige støbekvaliteter.
316L (CF3M) - PREN ~26
317L (CG3M) - PREN ~30
2205 (CD3MN) - PREN ~35
25Cr super duplex - PREN ~42
PREN er et udgangspunkt, ikke et endeligt svar. Den siger intet om ensartet korrosion i reducerende syrer, og den kan ikke detektere støbefejl, der fungerer som grubningsinitieringssteder. For kritiske komponenter skal PREN parres med korrosionstestdata eller serviceerfaring. En 2205 duplex støbning vil normalt overleve varm klorid service, der hurtigt gruber 316L, men kun hvis mikrostrukturen er korrekt efter opløsningsudglødning. Når varmebehandlingen er forkert, dannes der skadelige faser ved korngrænser, og støbningen bliver sårbar, selvom dens kemi opfylder certifikatet.
Hvordan støbeprocessen ændrer korrosionsydelse
Støbevejen påvirker korrosionsadfærden direkte, fordi den bestemmer kornstruktur, porøsitet og overfladekvalitet. Tre processer dominerer korrosionsbestandig komponentproduktion, og hver efterlader sin egen signatur.
- Centrifugalstøbning foretrækkes til cylindriske komponenter: korrosionsbestandige muffer, strålerør, ovnruller og rørsektioner. Metallet størkner retningsbestemt fra ydervæggen indad, hvilket giver en tæt, finkornet struktur med få krympningshulrum. Centrifugalstøbning kan producere dele fra 50 mm til 1000 mm i diameter og op til 4000 mm i længden.
- Investeringsstøbning (tabt voks) er valgt til komplekse geometrier, tynde vægge og god støbt overfladefinish. Fordi skalformen forbliver varm, kan metallet afkøle langsomt, medmindre hældning og formtemperatur kontrolleres, så opløsningsudglødning efter støbning er kritisk.
- Harpikssandstøbning passer til store dele som pumpehuse, ventilhuse og omrørere. Tunge sektioner afkøles ujævnt, hvilket øger risikoen for segregation og karbidudfældning. Disse dele afhænger endnu stærkere af en korrekt designet varmebehandlingscyklus.
Den praktiske konklusion er at angive den påkrævede varmebehandling sammen med karakteren, herunder udglødningstemperatur og kølemetode og, hvor det er relevant, det tilladte område for hårdhed og ferritindhold.
Hvad skal du tjekke, når du køber korrosionsbestandige støbegods
Indkøbsproblemer kommer normalt fra ufuldstændige specifikationer snarere end dårligt held. En robust specifikation for en korrosionsbestandig støbning bør omfatte:
- En støbekvalitet med en kemisk sammensætning spænder fra støbestandarder såsom ASTM A743, ASTM A744 eller ASTM A890, snarere end en bearbejdet plade eller stangstandard.
- Et varmebehandlingskrav, sædvanligvis opløsningsudglødning, udtrykt med et temperaturområde og en kølemetode, plus acceptgrænser for hårdhed og, for duplekskvaliteter, ferritindhold.
- Ikke-destruktive prøvningskrav: væskegennemtrængningsprøvning for overfladerevner, radiografi for intern soliditet og hydrostatisk prøvning for trykholdige dele.
- Dokumentation: et materialetestcertifikat med selve øseanalysen, plus spektrometer og metallografiske rapporter for kritiske støbninger.
- Dimensionstolerancer og eventuelle bearbejdningskrav knyttet til tegningen.
Et støberis verifikationshardware betyder noget her. Direkte-læsende spektrometre bekræfter den faktiske kemi af hver varme, metallografisk analyse verificerer strukturen efter varmebehandling, og 3D-scanning kontrollerer, at den leverede geometri matcher modellen. En støbning med en fremragende nominel sammensætning kan stadig fejle tidligt, hvis den har indlejrede defekter.
Hvor der anvendes korrosionsbestandige støbegods
Korrosionsbestandige støbegods er sjældent et varekøb; de er specificeret til tjeneste. Typiske anvendelser omfatter:
- Kemiske og petrokemiske anlæg: 2205 og 316L korrosionsbestandige muffer til procesrør, HP-type 26Cr35Ni omrørere til reaktorer og ventil- eller pumpekomponenter i aggressive medier.
- Varmebehandling og stålbearbejdning: strålerør, ovnruller og ovnbundsruller, der står over for høje temperaturer kombineret med oxiderende, nogle gange sulfiderende, atmosfærer.
- Affaldsforbrænding: ristkomponenter og varmevekslerelementer udsat for forbrændingsgasser og kloridrige aflejringer.
Den økonomiske indsats er større end delprisen. Industriundersøgelser anslår de globale omkostninger ved korrosion til omkring 2,5 billioner USD, omkring 3,4 % af det globale BNP, og de fleste af disse omkostninger forekommer som tabt produktion og uplanlagte nedlukninger, skader, der ofte starter med en lokalt korroderet støbning.
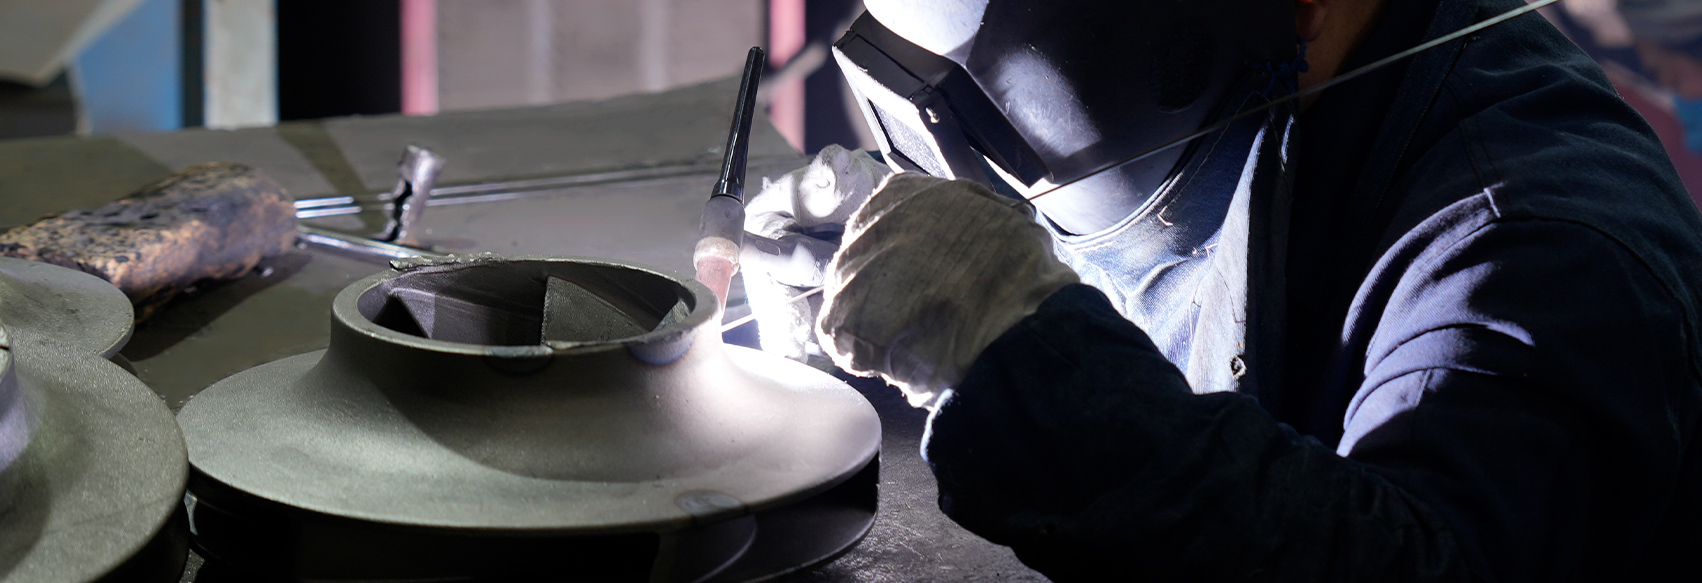
Korrosionsbestandige støbegods belønner en disciplineret tilgang. Identificer korrosionsmekanismen, verificer karakteren og varmebehandlingen, og bekræft intern forsvarlighed, før delen når linjen. En producent som Wuxi Dongmingguan Special Metal Manufacturing, der kontrollerer smeltning, centrifugal- og investeringsstøbning, varmebehandling, bearbejdning og kvalitetsinspektion under ét tag, kan besvare disse spørgsmål med sine egne data. Når du vurderer en leverandør, skal du stille tre spørgsmål: Hvordan blev delen størknet, hvordan blev den varmebehandlet, og hvordan ved du, at den leverede kemi matcher certifikatet? Svarene adskiller støbninger, der blot bærer et karakternavn, såsom 316L eller 2205, fra støbninger, der faktisk holder i drift.