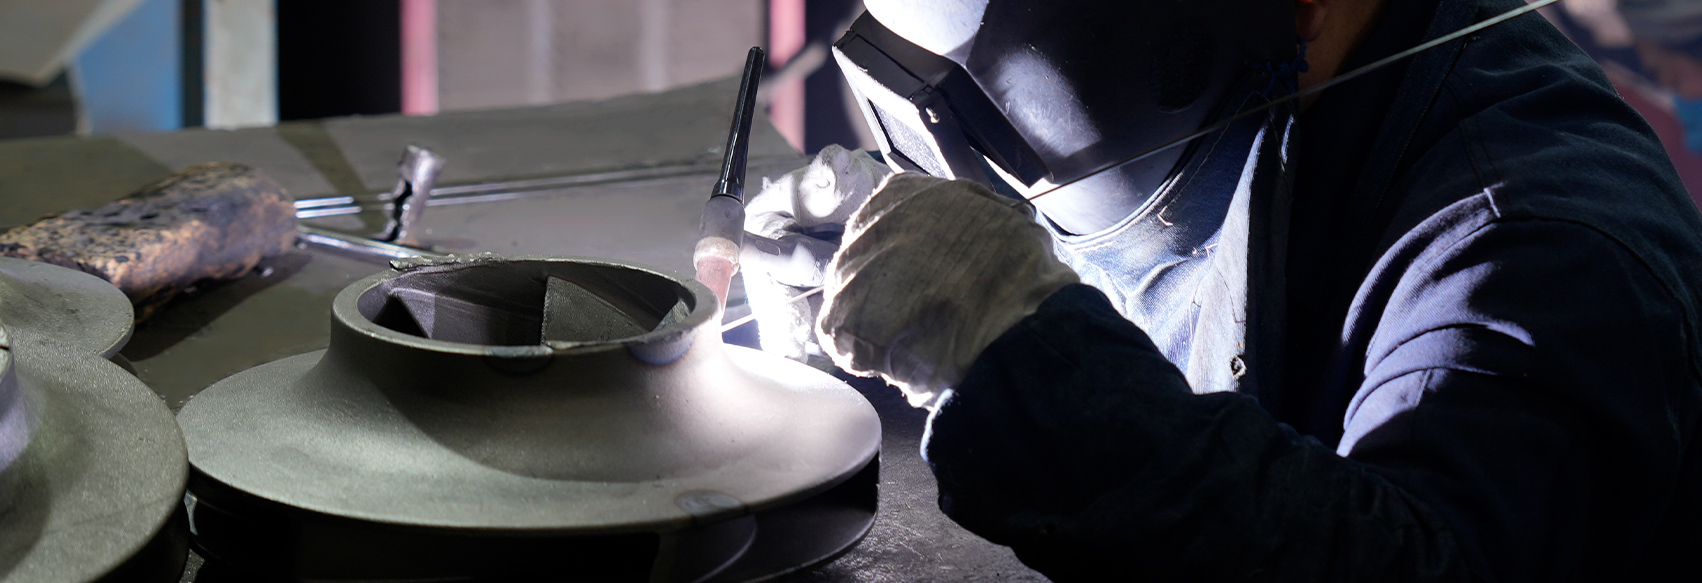
Når et varmebehandlingsanlæg erstatter en batchovn med en kontinuerlig linje, er de første dele, der fejler, ofte strålerørene eller ovnrullerne. Årsagen er sjældent legeringskvaliteten alene. Højlegerede centrifugalstøbegods fejler tidligt, når vægtykkelsen varierer, når centrifugeringshastigheden er inkonsekvent, eller når den støbte struktur ikke inspiceres før bearbejdning. Hvis du køber disse dele, skal du behandle købet som et specifikations- og verifikationsproblem, ikke et katalognummerproblem.
Denne vejledning forklarer, hvad højlegerede centrifugalstøbegods er, hvordan man sammenligner kvaliteter såsom 1.4848, 1.4852, 2.4879, 316L, 2205, 440C og GX280 KMTBCr26, og hvad man skal kontrollere, før man afgiver en ordre. Det praktiske mål er enkelt: Tilpas støbningen til ovnens atmosfære, slidmønster eller ætsende medium, og bekræft derefter, at leverandøren kan holde de dimensioner og struktur, du har betalt for.
Hvad gør højlegerede centrifugalstøbegods anderledes
Centrifugalstøbning hælder smeltet metal i en roterende form. Centrifugalkraften skubber metallet udad, så ydervæggen dannes først og størkner under tryk. Det er derfor, processen passer til cylindriske eller symmetriske dele: rør, ruller, muffer, cylindre og ringe. For høje legeringskvaliteter er fordelen ikke kun form. Procesen kan producere en tæt væg med færre krympeporer end en statisk sandstøbning af samme sektion, og den er ikke afhængig af diskrete stigrør eller fødepunkter for at undgå indespærret porøsitet.
Højlegering betyder, at materialet indeholder nok krom, nikkel, silicium eller andre elementer til at overleve varme, slid eller korrosion. En almindelig kulstofstålvalse kan koste mindre, men den vil skalere, deformeres eller slides igennem i en ovn. En højlegeret centrifugalstøbning er specificeret, når delen skal holde sin form og overflade ved temperatur, eller når et ætsende eller slibende medium ville ødelægge et rør af lavere kvalitet.
Afvejningen er, at centrifugalstøbning ikke er en universel erstatning for sand- eller investeringsstøbning. Det er bedst til runde, hule eller symmetriske dele. Komplekse beslag, tynde finner og stramme indre hulrum går normalt til investeringsstøbning eller sandstøbning. En køber bør først bekræfte, at delens geometri passer til processen, og derefter sammenligne legerings- og inspektionskrav.
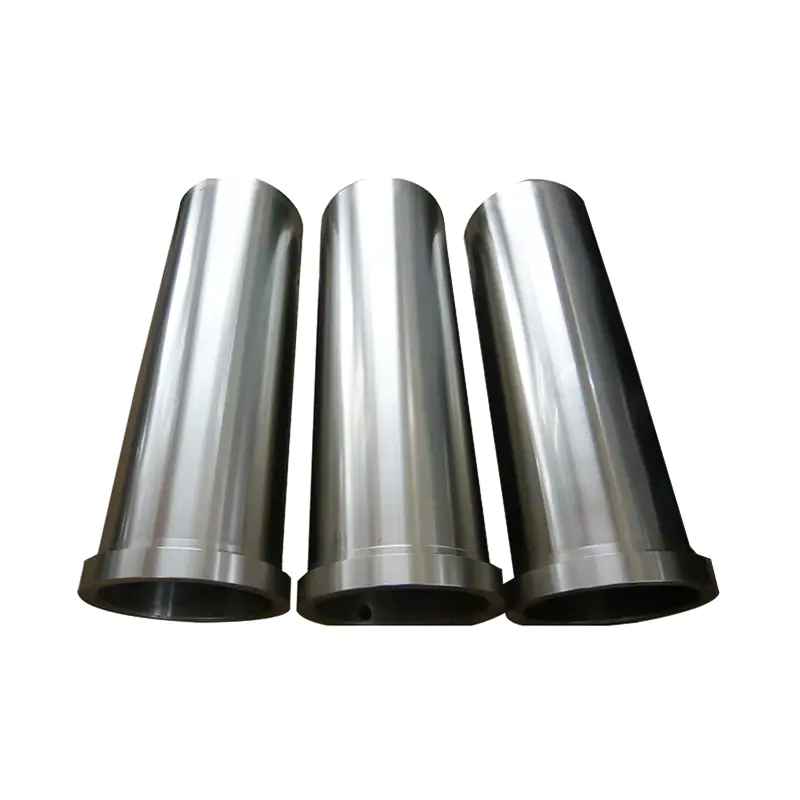
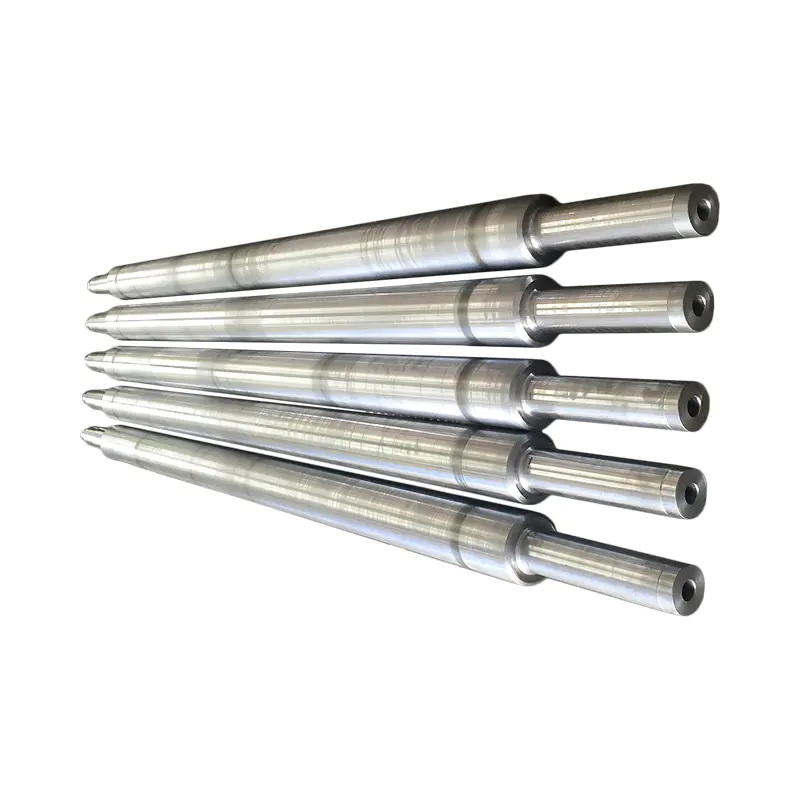 Brugerdefineret centrifugalstøbt varmebestandigt stålrørserie Gennemse brugerdefinerede centrifugalstøbte varmebestandige rør og ruller, inklusive 1.4848, 1.4852 og 2.4879 varianter, og sammenlign derefter legerings- og inspektionsbehov. Se produkt →
Typiske varmebestandige centrifugalprodukter omfatter strålerør, ovnvalser, vandkølede ruller og W-type strålerør. Slidbestandige versioner omfatter slibecylindre med høj hårdhed og kasser til minemaskiner. Korrosionsbestandige versioner inkluderer 2205 og 316L ærmer til kemikalie- og galvaniseringslinjer.
Matchende legeringskvaliteter til varme, slid og korrosion
Legeringskvaliteten er udgangspunktet, men driftstilstanden afgør det endelige valg. En ovnrulle i en kontinuerlig linje ser en anden belastning end en batchovnsbakke. Et hylster i en kemisk linje ser et andet angreb end en minedrift. Brug følgende sammenligning som en shortlist, ikke en endelig specifikation.
Tabel 1: Almindelige højlegerede centrifugalstøbekvaliteter og deres typiske servicefokus. Det endelige valg afhænger af temperatur, atmosfære, belastning og korrosionsmedium. | Karakter | Nøglelegeringskarakter | Typisk servicefokus | Eksempel dele |
| 1.4848 (GX40CrNiSi25-20) | Høj Cr og Ni, varmebestandig | Højtemperaturovnsstøtter | Bundfødebakke, kontinuerlige ovnbakker, varmebehandlingsrammer |
| 1.4852 (GX40NiCrSiNb35-26) | Nb-stabiliseret, varmebestandig | Ovnvalser og strålerør | Ovn ildsted rulle, strålerør, W-type strålerør |
| 2,4879 (GNiCr28W) | Ni-Cr-W, alvorlig termisk cykling | Høj temperatur transport og opvarmning | Skruetransportør, ovnrulle, varmestrålerør |
| HP type 26Cr35Ni | Høj Ni og Cr, kobberlegering variant | Kemisk og høj temperatur blanding | Agitator |
| 316L (CF3M) | Mo-bærende austenitisk rustfri | Korrosionsbestandighed | Langtidsholdbar anti-korrosionsmuffe, galvaniseret line synkerulle |
| 2205 (CD3MN) | Duplex rustfri | Korrosions- og kloridservice | Korrosionsbestandig ærme |
| 440C | Høj kulstof, høj hårdhed | Slibende slid | Slibende indre cylinder med høj hårdhed |
| GX280 (KMTBCr26) | Høj Cr hvidt jern | Kraftig slid | Beklædning til minemaskiner, slidstærk indre cylinder |
To fejl er almindelige. Først skal du vælge en højere karakter end ansøgningen har brug for. Det øger omkostningerne uden at forbedre servicen, hvis fejltilstanden faktisk er mekanisk overbelastning eller dårlig pasform. For det andet kopiering af en karakter fra en anden ovn eller linje. Små ændringer i atmosfæren, svovl, klorid eller termisk cykling kan flytte det rigtige valg fra en familie til en anden. En leverandør, der kan vise kemisk analyse og metallografisk struktur, er mere nyttig end en, der kun angiver et karakternavn.
 1.4852 GX40NiCrSiNb35-26 Centrifugalstøbt strålerør til ovnopvarmning Se dette varmebestandige strålerør til ovnopvarmning med 900°C service, φ50–φ1200 størrelsesområde og specificeret 24–27 % Cr / 33–36 % Ni-kemi. Se produkt →
For eksempel er 1.4852 strålerør ofte specificeret, hvor røret skal modstå oxidation og bevare krybestyrken. Hvis røret også ser kraftig slid fra en bevægelig byrde, kan det være nødvendigt med en slidstærk kvalitet i stedet. Hvis røret ser chlorider eller syrer, kan en 316L eller 2205 sleeve være den bedste pasform.
Centrifugalstøbning vs. sand- og investeringsstøbning
Procesvalg påvirker vægtykkelsestolerance, overfladefinish, værktøjsomkostninger og hvor mange dele du kan bestille. Tabellen nedenfor giver en praktisk sammenligning for højlegerede dele. Den er skrevet til indkøbsdiskussioner, ikke til en lærebog.
Tabel 2: Processammenligning for højlegerede industristøbegods. Centrifugalstøbning vinder på cylindrisk tæthed og størrelsesområde, men det er ikke den bedste rute for enhver geometri. | Process | Bedste former | Typisk væg og størrelse | Relativ værktøjsomkostning | Relativ stykpris | Nøglerisiko |
| Centrifugalstøbning | Rør, ruller, ærmer, ringe | Diameter 50-1.000 mm, længde op til 4.000 mm | Medium | Middel til høj | Spinhastighed og vægens ensartethed |
| Harpiks sandstøbning | Store rammer, bakker, hylstre | Store og tunge sektioner | Lav til medium | Lav til medium | Porøsitet og overfladerensning |
| Investeringsstøbning | Komplekse, tyndvæggede, præcise dele | Lille til medium, høj detalje | Høj | Høj | Størrelsesgrænse og pris |
Hvis delen er et lige eller trappet rør, giver centrifugalstøbning normalt en bedre indvendig struktur og mindre bearbejdningstillæg end sandstøbning. Hvis delen er en stor rektangulær ramme, er harpikssandstøbning ofte mere praktisk. Hvis delen har fine indvendige passager eller en kompleks ydre profil, kan investeringsstøbning være den eneste vej. Købsspørgsmålet er ikke, hvilken proces der generelt er bedst, men hvilken proces der matcher tegningen og fejltilstanden.
For ovnkomponenter varmebehandlingsindustrien har ofte brug for en blanding af procesruter. Et strålerør kan være centrifugalstøbt, mens en armatur eller bakke kan være sandstøbt. En leverandør, der kontrollerer mere end én proces, kan reducere antallet af leverandører og holde tolerancerne konsistente på tværs af samlingen.
Specifikations- og inspektionstjekliste for købere
Inden du godkender en indkøbsordre for højlegerede centrifugalstøbegods, skal du skrive følgende punkter. Det er de detaljer, der afgør, om delen passer, holder og kan spores, hvis noget går galt.
- Tegningsrevision og legeringsgrad. Bekræft den nøjagtige karakter, inklusive ethvert suffiks såsom GX40CrNiSi25-20 eller CF3M. Accepter ikke en generisk beskrivelse af "varmebestandigt stål".
- Kemisk sammensætning. Bed om et direkte aflæsende spektrometerresultat eller en certificeret mølletestrapport for varmen. Kontroller kulstof, krom, nikkel, silicium og eventuelle stabiliserende elementer i forhold til standarden.
- Vægtykkelse og koncentricitet. For rør og ruller, specificer minimum væg, maksimum væg og tilladt excentricitet. Et visuelt rundt rør kan stadig være for langt ude af balance til at bearbejde rent.
- Længde og ligehed. Bekræft samlet længde, endeforberedelse og rethedstolerance. Lange ruller kan have brug for spændingsaflastning før den endelige bearbejdning.
- Metallografisk struktur. Ved højtemperaturservice skal du bede om en metallografisk undersøgelse for at bekræfte den støbte struktur og kontrollere for overdreven porøsitet eller indeslutninger.
- Ikke-destruktiv test. Aftal farvestofgennemtrængning, ultralyds- eller radiografisk inspektion, hvor delen er kritisk. Angiv acceptniveauet, ikke kun metoden.
- Bearbejdning og varmebehandling. Bekræft, om leverandøren bearbejder delen eller leverer en råstøbning. Hvis varmebehandling er påkrævet, spørg efter cyklus og hårdhedsresultat.
- Mærkning og sporbarhed. Kræv varmenummer, kvalitet og indkøbsordrereference på delen eller på et holdbart mærke. Dette har betydning, når flere legeringer ligner hinanden efter sprængning.
- Pakning og forsendelse. For lange rør og ruller, specificer endebeskyttelse, støtteafstand og fugtbeskyttelse. En god støbning kan blive beskadiget af dårlig blokering.
En leverandør med internt efterbehandlingsudstyr kan ofte opfylde disse krav bedre end en handelsvirksomhed. Den kan styre overgangen fra støbning til varmebehandling til bearbejdning uden at sende delen mellem flere butikker. Det mindsker chancen for, at dimensionerne flytter sig efter den endelige inspektion.
 GX280 KMTBCr26 Slidbestandig indre cylinder til minedriftsudstyr Se denne afkølede centrifugalstøbte indre cylinder til højbelastningsminedrift og pulverslibning med HRC over 60 og stabil ydeevne under stød og slid. Se produkt →
For slidbestandige dele såsom GX280 KMTBCr26 indre cylindre gælder samme logik. Hårdhed og mikrostruktur bestemmer slidlevetiden, så inspektionsplanen bør omfatte hårdhedstestning og en kontrol for støbefejl. En lav pris per kilogram er meningsløs, hvis delen fejler i uger.
Hvor højlegerede centrifugalstøbegods tjener deres omkostninger
Højlegerede centrifugalstøbegods er normalt en lille del af et anlægs kapitalbudget, men en stor del af dets vedligeholdelsesomkostninger. De tjener deres omkostninger, når de reducerer uplanlagt nedetid, holder dimensionsstabilitet og overlever det specifikke angreb i processen. Træet nedenfor viser de vigtigste anvendelsesveje for disse støbegods.
- Varmebehandling
- Strålende rør og W-type strålerør
- Ovnvalser, herdvalser og vandkølede ruller
- Bakker, rammer, ladematerialerammer og gearstativ
- Kemisk forarbejdning
- Korrosionsbestandig ærmes in 2205 and 316L
- Høj-temperature agitators
- Stål og metallurgi
- Ovnovnsvalser og varmeovnsvalser
- Strålende rør til genopvarmning og varmebehandlingslinjer
- Andre industrielle linjer
- Galvaniserede line synkeruller
- Affaldsforbrændingsristdele
- Slidbestandige indvendige cylindre og kasser til minemaskiner
I hvert tilfælde skal købsbeslutningen starte fra fejltilstanden. Hvis den gamle del er revnet, skal du kontrollere termisk cykling og støttedesign. Hvis det skaleres væk, tjek atmosfære og legering. Hvis det var tyndt, så tjek slid og hårdhed. Hvis det korroderede, skal du kontrollere kemi og kloridniveau. Udskiftningsstøbningen skal adressere denne tilstand, ikke blot matche den gamle tegning.
For købere, der ønsker et teknisk udgangspunkt, kan den grundlæggende principper og procesegenskaber ved centrifugalstøbning forklare hvordan rotationshastighed, formtemperatur og hældehastighed påvirker den endelige væg. Disse variabler er ofte vigtigere end legeringsnavnet, når en del fejler tidligt.
Sådan vurderes en højlegeret centrifugalstøbningsleverandør
En leverandørs processortiment og inspektionsudstyr fortæller dig, hvad den kan kontrollere. For højlegerede centrifugalstøbegods skal du kigge efter tre muligheder. For det første, kan leverandøren støbe den nødvendige diameter og længde? Et område på 50 mm til 1.000 mm i diameter og op til 4.000 mm i længden dækker mange ovnvalser og strålerør. For det andet, kan det kontrollere kemi og struktur? Direkte-læsende spektrometri, håndholdt spektrometri, metallografi og 3D-scanning er praktiske værktøjer til dette arbejde. For det tredje, kan den afslutte delen? Varmebehandlingsovne og bearbejdningsudstyr reducerer risikoen for håndteringsskader og tolerancetab mellem butikker.
Produktionskapacitet har også betydning for gennemløbstiden. En årlig støbekapacitet på flere tusinde tons er ikke en garanti for kvalitet, men det viser, at leverandøren kan håndtere genbestillinger og større kampagner. For eksportkøbere er sprogsupport og erfaring med internationale pakkestandarder nyttig. Bed om prøveinspektionsoptegnelser fra en lignende kvalitet og form, ikke kun en generel brochure.
Højlegerede centrifugalstøbegods er ikke en handelsvare. Den samme nominelle kvalitet kan fungere meget forskelligt afhængigt af centrifugeringshastighed, vægens ensartethed, varmebehandling og inspektion. Start med fejltilstanden, vælg den proces, der passer til geometrien, vælg legeringen til det faktiske miljø, og skriv inspektionskravene ind i ordren. Den tilgang vil ikke gøre støbningen billig, men den vil gøre købet forudsigeligt. Hvis du har brug for at sammenligne et strålerør, en ovnrulle, en korrosionsbestandig muffe eller en slidbestandig cylinder, så spørg efter karakteren, testrapporten og bearbejdningstolerancen, før du sammenligner prisen.